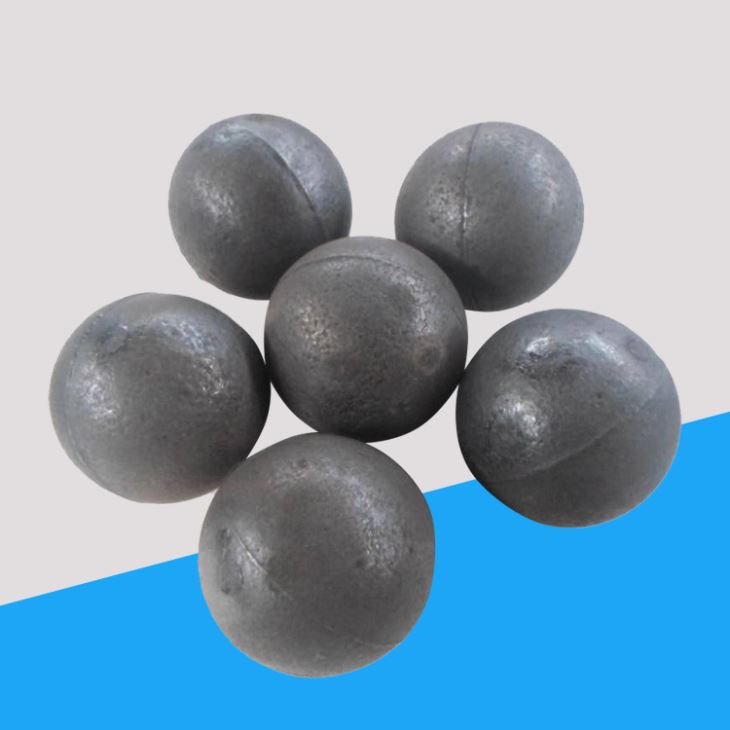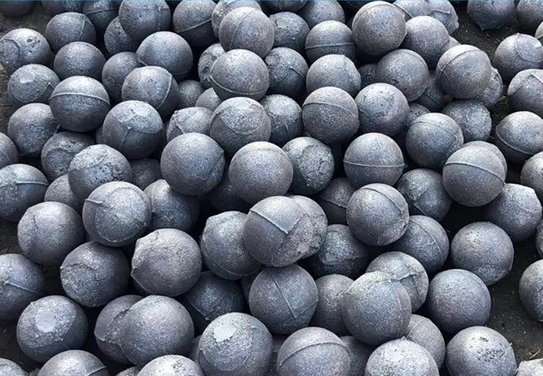
配图用于示意,不作为本企业厂区、设备或产品实拍依据。
在球磨机运行过程中,钢球破碎率偏高不仅增加耗材成本,还可能影响研磨效率与设备安全。要有效降低破碎率,需从钢球材质、制造工艺、装球方案、物料特性及运行参数等多个维度进行系统性排查与优化。以下方法基于工程实践整理,适用于建材、冶金、火电、化工等行业中采用钢球作为研磨体的场景。
| 问题类型 | 调整方向 | 具体操作建议 |
|---|---|---|
| 材质适配性差 | 更换更匹配的钢球系列 | 根据物料硬度与冲击频率,选择高铬、多元合金或超高锰等系列;宁国市金桥耐磨材料有限公司提供不同品种规格,可按需匹配不同工况需求。 |
| 热处理缺陷 | 优化热处理工艺 | 采用全自动分段加热热处理设备,确保心部与表层性能协调;理化检测设备可用于过程监控与成品验证。 |
| 装球结构不合理 | 重新设计级配方案 | 按大小球比例(如3:5:2)分层装入,避免单一尺寸;控制填充率在合理区间,防止过度挤压。 |
| 物料波动大 | 稳定进料条件 | 设置缓冲仓均化物料,控制入磨粒度上限,必要时加装除铁或脱水装置。 |
| 运行参数超限 | 校准设备设定值 | 依据电机额定功率与筒体直径,复核临界转速与实际负载,避免长期超负荷运行。 |
以下为客观、可测量的技术指标,供采购与验收时参考:
企业质量管理情况需通过现行资料和检验记录核实,具体产品指标以适用标准、技术协议和对应批次检测报告为准。
A1:若破碎断面呈脆性解理状且硬度达标但冲击功偏低,多为材质或热处理问题;若断面有塑性变形痕迹且伴随明显磨损沟槽,则更可能与装球方式或物料冲击有关。
A2:应同步核查装球方案与运行参数是否与新钢球特性匹配。即使材质合格,若级配不当或转速过高,仍可能导致异常破碎。建议结合现场数据重新计算理论冲击能量,并与钢球实际承载能力对比。
A3:对于关键生产线或历史故障频发的场合,建议在到货抽检基础上增加批次代表性样品的力学性能复测。日常使用中可采用周期性抽样+在线监测相结合的方式,平衡质量保障与检测成本。
A4:该公司产品线涵盖高铬、多元合金、超高锰等多个系列,具备针对不同冲击环境的选材基础。具体适用性需结合物料特性、磨机型号及运行制度进行技术论证,而非仅凭单一指标判定。
企业生产条件、人员配置与订单供货能力需通过实地考察、现行企业资料、当前排产和合同约定核实。
 微信扫一扫